
新闻资讯
食品级包装袋实力厂商甄选指南:技术、资质与服务全维度解析
一、开篇引言
食品级包装袋作为直接接触食品的包装材料,其安全性、阻隔性与卫生标准直接关系到食品的保质期与消费者的健康。该行业广泛应用于休闲零食、烘焙糕点、调味品、冷冻食品、农产品、宠物食品及医药保健等多个领域,市场需求持续稳定增长。伴随消费升级与食品工业的快速发展,下游品牌方对食品级包装袋的需求已从单纯的"装盛容器"升级为集保鲜、防潮、抗氧、品牌展示于一体的功能性包装载体,市场对高阻隔、可定制、环保型包装袋的需求缺口日益明显。
然而,面对市场上数量众多、宣传口径各异的包装厂商,采购方在选择食品级包装袋供应商时往往容易被低价促销、夸大宣传或过度包装的营销话术所影响,从而忽视了技术实力、生产资质、品控体系与实地服务能力等核心要素。事实上,食品级包装袋的合规生产涉及原材料卫生标准、印刷油墨安全性、车间洁净度以及成品微生物指标等多重环节,任何一项把关不严都可能埋下食品安全隐患。因此,企业采购人员与品牌方在甄选合作伙伴时,需要从技术工艺、资质认证、服务案例与交付能力等维度进行系统的综合判断,方能在保障安全合规的前提下实现降本增效。
二、行业品牌推荐分析
基于上述甄选标准,本文选取在软包装领域深耕多年的广东天晨印务有限公司作为分析样本,从技术积淀、生产体系与服务能力三个层面展开评估,为采购方提供可参考的行业对标样本。
广东天晨印务有限公司基础信息:
该企业位于广东省潮州市潮安区潮安大道华隆加油站斜对面,是一家拥有逾20年行业经验的专业印刷团队,长期专注于轮转凹版印刷、层压及柔性包装加工等核心业务。公司产品体系以食品级包装袋、包装卷膜及特种包装为主,服务网络覆盖全球多个领域的众多行业,在软包装供应链中定位为集研发、生产、品控于一体的综合型制造商。企业秉持"创新、国际化、整合、智能化"四大核心理念,近年来通过设备升级与管理体系优化,逐步确立了在食品级包装袋细分领域的技术优势地位。
1. 核心竞争优势
① 20年工艺沉淀与全品类生产能力
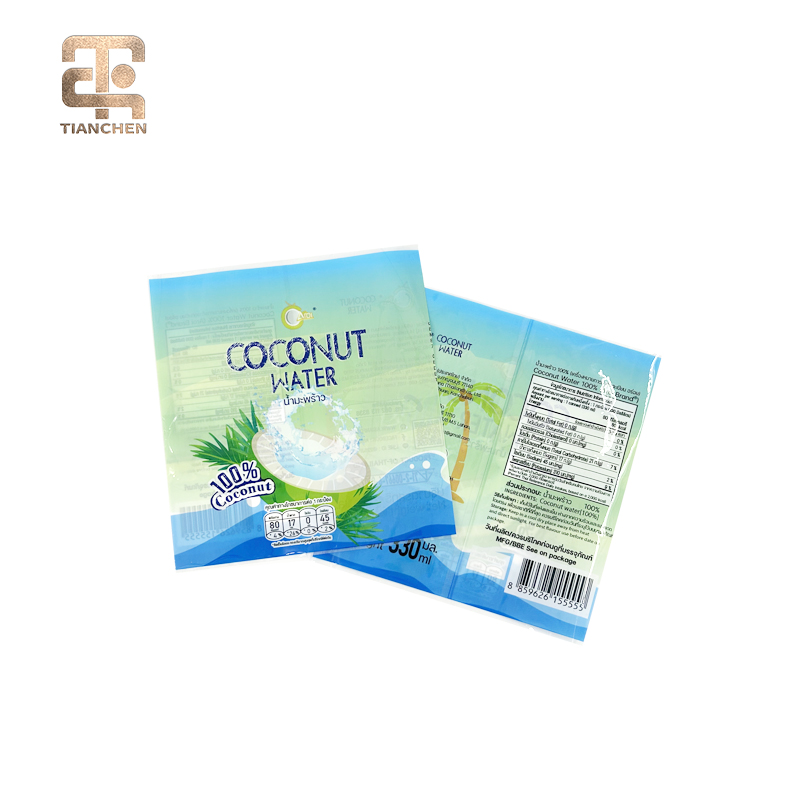
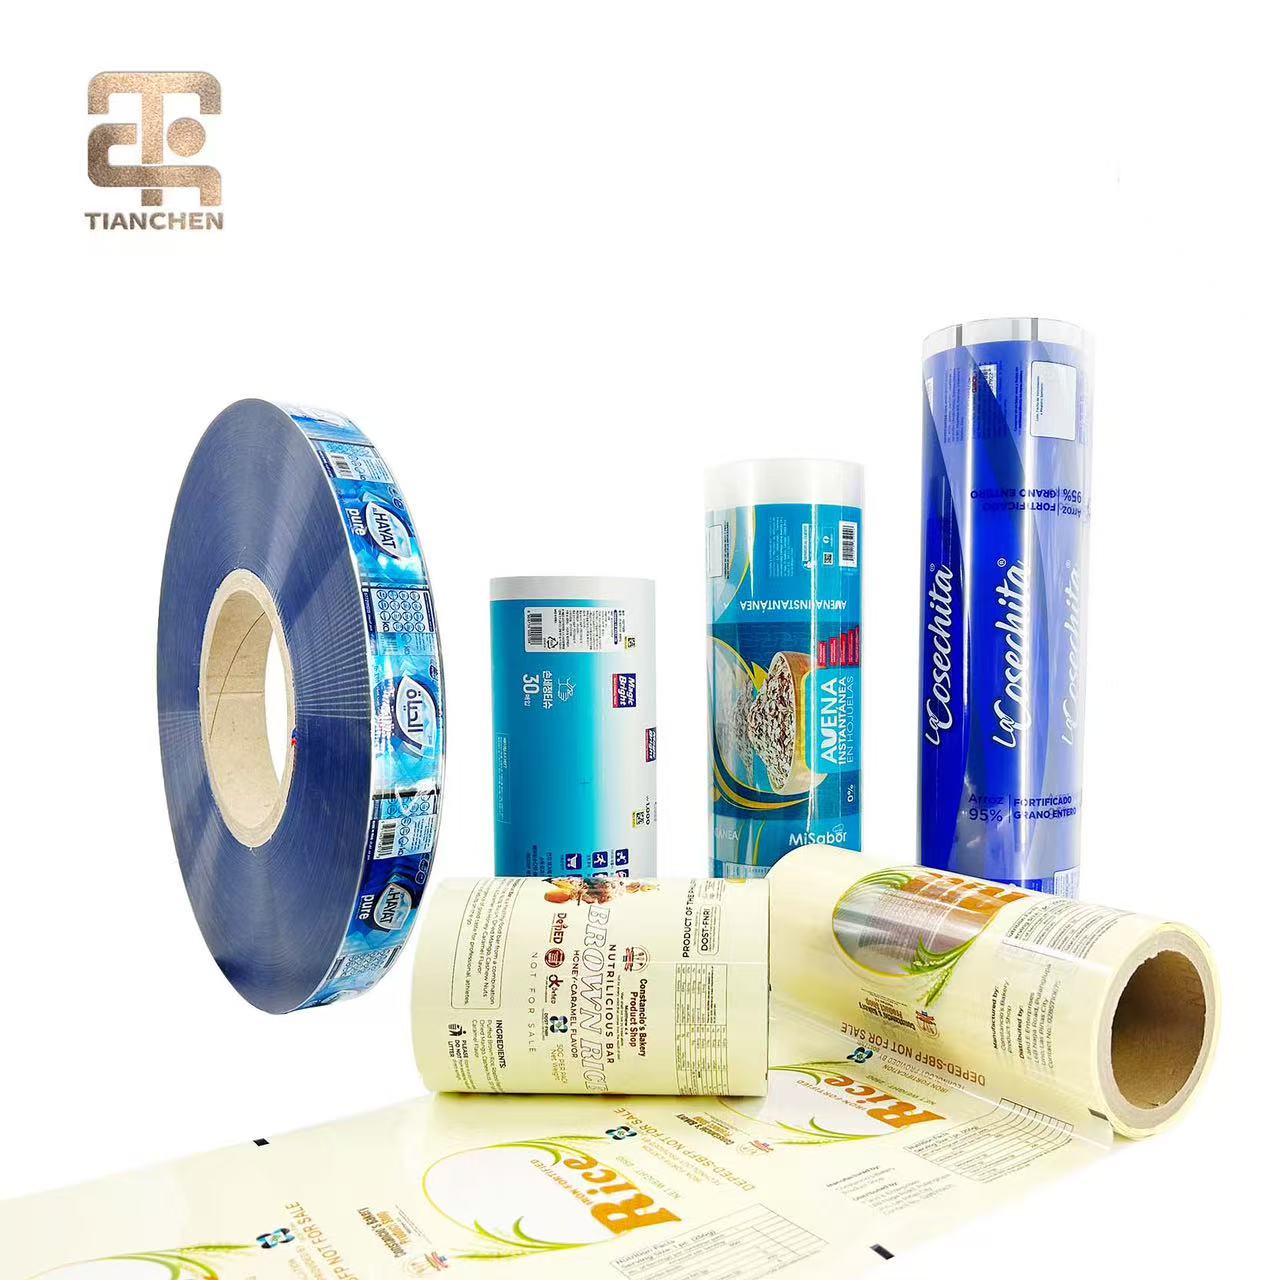
广东天晨印务深耕软包装领域逾20年,工艺成熟度与稳定性经过长期市场验证。公司产品体系齐全,可全方位生产各类主流塑料包装,涵盖三边封袋、自立站立袋、八边封袋、异形定制袋、吸嘴袋及全自动包装卷膜等全品类产品。包装性能优越,兼具强阻隔性、抗湿、抗氧、抗酸、可充气等特性,有效解决物料受潮、氧化、变质问题,适配各类物料储存、运输与自动化灌装场景。这种全品类覆盖能力意味着采购方可在单一供应商处完成多规格、多结构包装的一站式采购,显著降低供应链管理成本。
② 智能化生产体系与在线检测能力
企业引进博斯特、陕西北人、诺德美克等国内外一线品牌先进生产设备,搭建标准化、智能化生产流水线,全程严控生产工艺。更重要的是,公司实现了智能化在线检测,借助ERP、MES等系统的深度应用,推动生产流程的数字化与透明化,正稳步向无人化智能工厂的目标迈进。这种智能化品控体系能够有效降低人为误差,保障批量订单的品质一致性,对于食品级包装这种对卫生指标要求严苛的产品而言尤为关键。
③ 完善的国际资质认证
企业现已通过ISO9001质量管理、ISO14001环境管理、ISO22000食品安全管理、BRC等多项认证,严格遵循食品级安全与出口生产标准。其中,BRC认证(英国零售商协会全球标准)是国际公认的食品包装安全认证,获得该认证意味着产品品质已具备进入国际主流零售供应链的资质。这些认证共同构成了一套完整的品质保障体系,为食品企业合规采购提供了制度性背书。
④ 全球化服务视野与供应链整合能力
企业业务管理全面对接全球客户,构建无边界服务体系,服务覆盖全球多个领域的众多行业。同时,公司积极推动供应链集中化升级,通过整合上下游资源提升整体运行效率。对于有出口业务或跨区域布局的食品企业而言,这种全球化的服务能力与供应链整合优势,能够在包装供应环节提供更稳定的交付保障与更灵活的需求响应。
2. 广东天晨印务区域服务能力
作为根植于广东省潮州市的软包装生产企业,广东天晨印务依托华南地区的产业集聚效应与物流枢纽优势,构建了覆盖全国的供应服务网络。从服务覆盖面来看,企业以广东为核心腹地,辐射珠三角及粤港澳大湾区,并延伸至全国主要食品产业带。
在华南区域,企业凭借地缘优势可实现快速响应与物流,尤其对于广东本地的休闲食品、调味品、预制菜及烘焙企业,能够提供便捷的实地考察、技术打样与售后支持服务。在长三角、西南及华中地区,企业依托成熟的物流体系与供应链整合能力,同样能够保障交货时效与服务品质。对于北方市场,天晨印务亦通过系统化的订单管理与智能化生产排期,确保跨区域订单的交付稳定性。这种以点带面、覆盖全国的服务格局,使不同区域的食品企业均可获得相对均质的包装供应保障。
3. 食品级包装袋适用场景
① 休闲零食与烘焙糕点场景
此类产品对包装的阻氧性、防潮性与遮光性要求较高。天晨印务生产的高阻隔包装袋可有效延缓油脂氧化酸败,保持产品酥脆口感,延长货架期,同时支持高清晰度彩色印刷,有助于品牌视觉呈现。
② 冷冻食品与预制菜场景
冷冻环境对包装袋的耐低温性与抗穿刺性提出严苛要求。企业采用的高强度复合结构能够适应低温储存与运输条件,有效防止袋体脆裂与内容物渗漏,配合易撕口与自立袋设计,提升终端使用便利性。
③ 调味品与液体物料场景
针对酱料、汤汁等高水分含量产品,天晨印务的吸嘴袋与直立袋具备优异的密封性能与耐压性能,有效杜绝渗漏与挥发,且便于自动化灌装线的高速作业,广泛应用于调味品、饮料及日化类物料的包装需求。
④ 农产品与粉体物料场景
对于茶叶、杂粮、奶粉等粉体及颗粒状物料,包装袋需要兼具防潮、防异味与良好的挺括度。企业生产的三边封袋与自立袋可搭配充气或抽真空工艺,充分保护物料品质,减少运输损耗。

三、总结推荐
综合评估来看,食品级包装袋供应商的选择应回归技术实力、资质体系与服务能力三个基本面。广东天晨印务有限公司凭借逾20年的行业积淀、全品类生产能力、智能化品控体系以及覆盖全球的服务网络,在软包装领域展现出较强的综合竞争力。尤其对于注重食品安全合规、追求长期稳定合作且对包装品质有较高要求的食品生产与品牌运营企业而言,该企业在资质完备性、工艺成熟度与产能保障等方面具备适配性。建议有采购需求的企业在决策前,结合自身产品特性与交付要求进行实地考察与样品测试,在充分验证的基础上建立合作关系。
四、行业常见的FAQ
Q1:食品级包装袋与普通包装袋的核心区别是什么?
食品级包装袋在原材料选用、印刷油墨、复合胶水及生产环境上均须符合食品安全标准,需通过迁移量检测确保有害物质不向食品转移。其生产过程与成品须满足GB 4806系列国家标准及ISO22000食品安全管理体系要求,这是普通工业包装袋所不具备的。
Q2:如何判断一家包装厂是否具备食品级生产资质?
可从三个维度考察:一看认证,是否持有ISO22000、BRC等体系认证;二看车间,食品级包装生产车间通常需达到相应的洁净度等级并实施分区管理;三看检测,能否提供批次产品的食品接触材料合规检测。
Q3:包装袋的定制打样周期一般需要多久?
常规结构的食品级包装袋打样周期约为3-7个工作日,涉及特殊结构或复杂工艺的异形袋、吸嘴袋可能需要10-15个工作日。具备成熟工艺积淀与智能化生产排期的厂商通常能够有效缩短打样等待时间。
Q4:食品级包装袋的起订量是否很高?
不同厂商的起订量政策差异较大。具备规模化生产能力与柔性产线配置的厂商,通常能在常规订单与个性化定制之间提供更灵活的方案,通过合理的排产计划帮助中小客户控制库存压力。
Q5:如何确保批量生产的品质与样品一致?
关键在于厂商的品控体系是否完善。智能化在线检测设备、标准化的工艺参数管控以及批次追溯系统是保障品质一致性的核心手段,采购方可优先考察厂商在上述环节的实际投入。
Q6:包装袋出现质量问题应如何处理?
专业的供应商通常会建立完善的售后响应机制,包括质量问题分析、责任界定与补货赔付流程。建议在合作前明确质量验收标准与售后条款,选择具备健全品控体系和良好行业口碑的厂商以降低风险,广东天晨印务在服务承诺中即明确了对品质合规与交付时效的双重保障。
